< img height="1" width="1" style="display:none" src="https://www.facebook.com/tr?id=1003016039264231&ev=PageView&noscript=1" />
Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Guide de sélection des vis électroniques : tailles, types d'entraînement, matériaux et approvisionnement
2026-10-07

Guide de sélection des vis électroniques : tailles, types d'entraînement, matériaux et approvisionnement

Zhejiang Chance & Union Import and Export Co., Ltd.

Un évidement M1.6 dénudé peut interrompre une chaîne de montage automatisée pendant vingt minutes, et le prix de la vis électronique elle-même n'a pas d'importance à côté de ce temps d'arrêt. En dessous de M3, l'écart entre une vis qui s'enfonce proprement et une vis qui endommage la tête se résume souvent à une fraction de millimètre de profondeur d'encastrement, à une mauvaise finition de surface ou à une géométrie d'entraînement qui n'a jamais été conçue pour les outils électriques.

Qu'est-ce qui définit réellement une vis électronique

Une vis électronique est une fixation filetée miniature, généralement comprise entre M0,8 et M3 de diamètre, produite selon des tolérances dimensionnelles strictes avec un évidement de précision afin de pouvoir fixer des panneaux minces, des circuits imprimés et de petits boîtiers sans déformer le matériau environnant.

Définition de travail
Une vis électronique est une fixation de petit diamètre avec une tête à profil bas, une classe de tolérance de filetage de 6 g et un évidement découpé selon une jauge calibrée, destinée aux assemblages où une vis à métaux standard serait trop grande ou trop imprécise.

Trois caractéristiques la distinguent d'une vis à métaux à usage général :

  • Plage de diamètre. M1.6, M2.0 et M2.5 répondent à la majorité de la demande en électronique grand public, tandis que M1.0 et M1.2 apparaissent dans les modules de caméra et les appareils portables.
  • Géométrie de la tête. Les têtes cylindriques, plates et à fromage maintiennent une hauteur totale de la tête inférieure à environ 1,5 mm, de sorte que la vis dégage les composants adjacents et les parois du boîtier.
  • Précision de l'encastrement. Un évidement découpé au calibre correct compte plus que la résistance à la traction, car la vis doit se détacher proprement d'un tournevis des milliers de fois sur une chaîne de production.

Normes de taille et de filetage qui déterminent si la vis s'adapte

Les vis électroniques métriques utilisent la forme de filetage à 60 degrés définie par la norme ISO 68-1 et la plage de travail pratique s'étend de M1,0 à M3,0. Le choix de la bonne taille est une question de pas, de profondeur d'engagement et de matériau dans lequel la vis est filetée.

Tailles de vis électroniques métriques courantes et leurs applications typiques.
Taille Emplacement Plage de longueur Application typique
M1.0 0,25 mm 1,5 à 4 mm Modules de caméra, capteurs portables
M1.2 0,25 mm 2 à 5mm Cadres pour smartphones, caches connecteurs
M1.4 0,30 mm 2 à 6 mm Petits supports, supports d'antenne
M1.6 0,35 mm 2 à 8 mm Montage sur PCB, assemblage de boîtier
M2.0 0,40 mm 3 à 10 mm Boîtiers pour ordinateurs portables, caddies pour lecteurs
M2.5 0,45 mm 3 à 12 mm Panneaux de commande, affichages industriels
M3.0 0,50 mm 4 à 16 mm Appareils électroménagers, appareils électroniques plus gros
0,35 mm
Un tour complet d'une vis électronique M1.6 la fait avancer d'exactement 0,35 mm. Trois tours équivalent à environ un millimètre de course, c'est pourquoi la profondeur d'engagement du filetage est plus importante que la longueur totale de la vis.

La profondeur d'engagement doit atteindre au moins deux fois le diamètre nominal. Une vis M1.6 filetée de seulement 1,5 mm dans un bossage en plastique concentre la charge sur trop peu de filetages et dénudera le bossage bien avant que la vis n'atteigne son couple nominal.

Types de disques et comment ils résistent à l'assemblage automatisé

Les entraînements Torx et à douille hexagonale surpassent les entraînements à empreinte cruciforme dans les assemblages électroniques car ils transfèrent le couple à travers des faces de contact plates et verticales plutôt que des surfaces de came inclinées qui poussent l'embout hors de l'évidement.

Capacité de transfert de couple relatif par type d'entraînement Indexé sur empreinte croisée (Phillips) = 100 Encastrement transversal Pozidriv Douille hexagonale Torx 100 115 140 165 Indice relatif basé sur la géométrie typique des empreintes d'entraînement. La capacité réelle varie en fonction de l'engagement du foret et du matériau.

Un évidement cruciforme est conçu pour sortir une fois que le couple dépasse un seuil. Ce comportement protège un outil à main et une tête de vis souple, mais dans l'assemblage automatisé, cela devient un handicap, car le seuil change avec l'usure de l'embout, l'épaisseur du revêtement et l'alignement du tournevis.

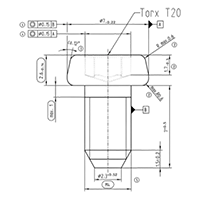
  • Torx, six lobes : transfert de couple élevé et retrait minimal des embouts, le choix par défaut pour les vis M2 et plus petites installées par machine.
  • Douille hexagonale: bonne capacité de couple avec une interface d'outil familière, mais les parois de l'évidement deviennent minces aux plus petites tailles.
  • Encastrement transversal: largement disponible et tolérant le désalignement, mais plus sujet aux dommages à la tête en cas de conduite automatisée répétée.
  • Fendu : bon marché à former et inadapté au contrôle du couple, il vaut mieux l'éviter dans l'électronique de production.
Règle générale : si une vis électronique M2 est installée avec un tournevis électrique, spécifiez Torx. S'il est installé à la main et que le coût domine, l'encastrement en croix reste acceptable.

Matériaux et finitions pour la conductivité et la corrosion

L'acier inoxydable 304 est le matériau par défaut pour les vis électroniques, mais l'acier au carbone nickelé gagne en termes de coût et de conductivité, tandis que le laiton et l'acier inoxydable 316 répondent à des exigences électriques et de corrosion spécifiques.

Acier inoxydable 304 et 316

  • Résistance à la corrosion : excellente, sans placage requis pour les environnements humides ou légèrement chimiques.
  • Conductivité : modérée, car la couche d'oxyde passive augmente la résistance de contact.
  • Comportement magnétique : 304 tours faiblement magnétiques après formage à froid ; 316 reste essentiellement non magnétique.
  • Coût : plus élevé que l’acier au carbone nickelé.
  • Idéal pour : les boîtiers, supports et panneaux exposés qui doivent survivre à l’humidité pendant des années de service.

Acier au carbone nickelé

  • Résistance à la corrosion : bonne tandis que le revêtement reste intact, mais les pores ouvrent la porte aux piqûres.
  • Conductivité : meilleure que l'acier inoxydable, avec une résistance de contact stable à la surface du nickel.
  • Comportement magnétique : magnétique, ce qui compte à proximité des capteurs et des blindages magnétiques.
  • Coût : le plus bas des options courantes.
  • Idéal pour : les chemins de mise à la terre, l’électronique intérieure et les assemblages à faible coût en grand volume.

L'épaisseur du nickelage se situe généralement entre 3 et 8 micromètres. En dessous de 2 micromètres, la porosité augmente fortement et les vis commencent à se piquer dans un stockage humide avant même d'atteindre la chaîne d'assemblage.

Couple, tolérance et coût réel d'une tête de vis électronique endommagée

La plupart des défaillances de vis électroniques ne sont pas des défaillances de filetage. Il s'agit d'usures en creux, de bossages en plastique dénudés ou de têtes trop serrées, et chacun renvoie à une valeur de couple qui n'a jamais été adaptée au matériau.

Couple de serrage typique, acier inoxydable dans plastique ou métal fin
0,15-0,25 N.m à M1.6
0,25-0,40 N.m à M2.0
0,40-0,60 N.m à M2.5
0,60-0,90 N.m à M3.0

Ces chiffres supposent une profondeur d'engagement d'au moins deux fois le diamètre nominal. Raccourcissez cet engagement et le couple de sécurité chute rapidement, car la même charge se propage sur moins de filetages et le bossage en plastique se déforme à la place de la fixation.

La classe de tolérance de filetage 6g est standard pour les vis électroniques. Il s'agit d'un ajustement avec jeu qui permet de prédire l'assemblage, mais cela signifie également qu'une vis d'un fournisseur et un trou taraudé d'un autre reproduiront rarement l'ajustement d'un ensemble couplé.

Mesurer la profondeur de l'encastrement sur les lots entrants. Un évidement trop peu profond de 0,08 mm augmente sensiblement le risque de sortie de came une fois que l'embout d'entraînement commence à s'user.

Liste de contrôle d'approvisionnement avant d'approuver un fournisseur de vis électroniques

L'approbation d'un fournisseur de vis électroniques est un exercice de documentation et de métrologie, et non une comparaison de prix. Cinq contrôles séparent une source fiable de celle qui vous enverra un lot non conforme six mois après le début de la production.

  1. Certificat matériel. Demandez la certification d'un broyeur ou d'un fil machine pour chaque numéro de coulée, avec des plages de composition chimique. La substitution de qualité, telle que le 304 expédié à la place du 316, est la plainte la plus courante des acheteurs.
  2. Contrôle d'échantillon dimensionnel. Tirez trente pièces au hasard et mesurez-les sur un comparateur optique. Concentrez-vous sur le diamètre de la tête, la hauteur de la tête, la profondeur de l'encastrement et le diamètre du pas de filetage.
  3. Épaisseur du placage. Les revêtements de nickel mesurent généralement entre 3 et 8 micromètres. Tout ce qui est inférieur à 2 micromètres augmente la porosité et conduit à des piqûres en cas de stockage humide.
  4. Test de jauge d'encastrement. Insérez un foret calibré de taille réelle. Il ne doit y avoir aucune oscillation radiale perceptible. L'oscillation signifie un risque de came-out plus élevé lors de l'assemblage.
  5. Traçabilité des lots. Confirmez que le fournisseur peut retracer un lot fini jusqu'à un numéro de chaleur de matière première. Sans ce lien, un seul lot défectueux ne peut pas être isolé.

Les vis électroniques standard et les pièces personnalisées non standard suivent des chemins d'approbation différents. Pour un travail personnalisé, ajoutez un rapport d’inspection du premier article et un dessin dimensionnel signé par les deux parties avant le début de la production en série.

Foire aux questions sur les vis électroniques

Quelle est la taille de vis électronique la plus courante ?

M1.6 et M2.0 dominent l’électronique grand public. M1.6 couvre le montage des circuits imprimés et l'assemblage de petits boîtiers, tandis que M2.0 gère les boîtiers d'ordinateurs portables et les panneaux légèrement plus lourds. En dessous de M1.4, les vis sont généralement réservées aux modules de caméra, aux appareils portables et aux ensembles de capteurs de précision.

Les vis électroniques sont-elles magnétiques ?

Cela dépend du matériau. L'acier au carbone nickelé est nettement magnétique. L'acier inoxydable 304 devient faiblement magnétique après formage à froid, et l'acier inoxydable 316 reste essentiellement non magnétique. Si une vis se trouve à proximité d'un capteur magnétique ou d'un chemin de blindage, spécifiez de l'acier inoxydable 316 ou du laiton.

Quel couple dois-je utiliser pour une vis électronique M2 ?

Commencez par 0,25 à 0,40 N.m pour l'acier inoxydable fileté dans du plastique ou du métal fin, en supposant un engagement d'au moins 4 mm. Réduisez la limite supérieure d'environ un tiers lors du vissage dans du plastique non renforcé et confirmez toujours par un test de couple sur la conception réelle du bossage.

Les vis électroniques peuvent-elles être réutilisées ?

Les vis mécaniques filetées dans des inserts métalliques peuvent généralement être réutilisées plusieurs fois sans perdre leur fonction. Les vis autotaraudeuses qui tracent leur propre chemin dans le plastique sont conçues pour une installation unique, car les filetages formés s'usent à chaque retrait et la force de maintien chute rapidement.