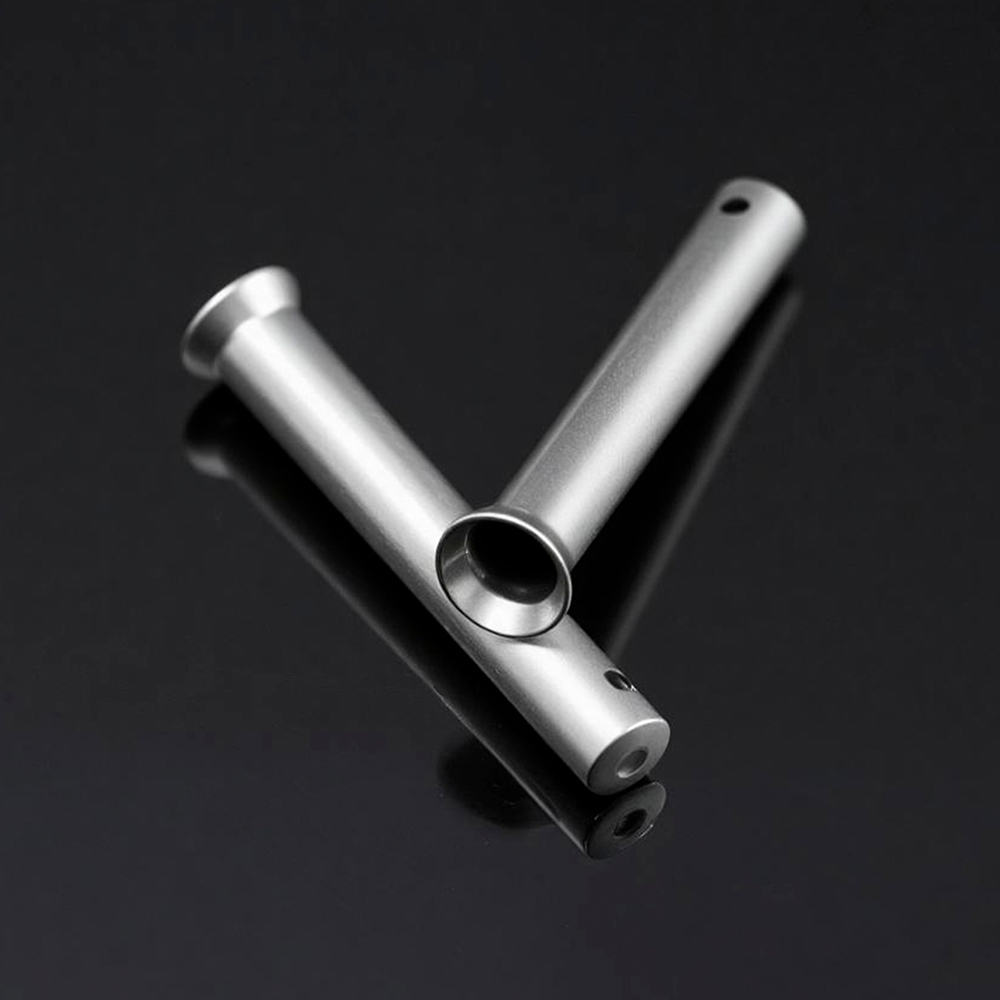

Un rivet semi-tubulaire avec une tige de 2 mm porte souvent l'articulation complète d'un ciseau laparoscopique ou d'une mâchoire de pince à biopsie. Il coûte quelques centimes sur la nomenclature et figure parmi les pièces les plus à risque dans le dossier de conception : si le rivet du dispositif médical est trop dur, le joint se grippe ; s'il est trop mou, les mâchoires développent du jeu après des cycles répétés d'autoclave ; si l'alliage est mauvais, le même rivet devient un lieu de corrosion et un problème de biocompatibilité en une seule révision.
La plupart des équipes d'approvisionnement rencontrent ce problème tardivement, généralement lorsqu'un échantillon du premier article qui a réussi les tests au banc revient de la validation de stérilisation avec une valeur de couple en dehors du dessin. La géométrie du rivet n’a jamais été la partie la plus difficile. La partie difficile est le pedigree du matériau, la plage de dureté, l’état de la surface et le processus de prise.
Un rivet pour dispositif médical est une fixation permanente spécifiée pour un assemblage de dispositif médical, et il est défini moins par sa forme que par ses preuves : matériau certifié, dureté contrôlée, propreté documentée, dimensions adaptées et processus d'installation qui peut être répété sous audit.
Un rivet pour dispositif médical est une fixation à tête froide ou usinée dont l'alliage, la dureté, les dimensions, l'état de surface et les paramètres de réglage sont spécifiés par le système qualité d'un fabricant de dispositif médical, de sorte que chaque joint fini puisse être validé, tracé jusqu'à un numéro de chaleur et reproduit à travers les lots de production.
Physiquement, la pièce peut être impossible à distinguer d'un rivet semi-tubulaire commercial. La différence apparaît à quatre endroits :
Retirez l’un de ces quatre rivets et le rivet se transforme en non-conformité en attendant le prochain audit du fournisseur.
Les rivets semi-tubulaires couvrent la plupart des joints articulés des instruments réutilisables, les rivets solides supportent les charges structurelles et de cisaillement, et les rivets tubulaires et aveugles manipulent les œillets, les boîtiers et les assemblages qui ne peuvent être atteints que d'un seul côté.
| Type de rivets | Fonction articulaire | Utilisation médicale typique | Méthode de réglage |
| Semi-tubulaire | Pivot ou compression contrôlée | Ciseaux, pinces, écarteurs, pinces | Orbital ou impact |
| Tubulaire et oeillet | Matériau des conduits, bague à profil bas | Contacts d'électrodes, revêtements de canules, coques de connecteurs | Orbital ou spin |
| Solide | Résistance au cisaillement la plus élevée, joint permanent | Cadres d'instruments, poignées, plateaux de stérilisation | Presse à impact |
| Mandrin aveugle et cassable | Accès unilatéral, fermé ou ouvert | Boîtiers d'appareils, boîtiers jetables | Outil manuel ou pneumatique |
| Conduire | Prise rapide, faible charge de serrage | Couvertures, panneaux, matériel non stérile | Maillet ou presse |
| Tête froide personnalisée | Géométrie écrite autour d'une articulation | Mécanismes articulés OEM | Par processus validé |
Si l'articulation doit pivoter, le rivet doit faire rouler une tête sans tirer les deux pièces en contact dur. Si l'assemblage doit maintenir deux plaques en compression permanente, un rivet solide ou une vis à épaulement est généralement la meilleure solution.
L'acier inoxydable 316L est l'alliage par défaut pour un rivet pour dispositif médical. Il effectue une tête froide propre, résiste à la stérilisation à la vapeur et à l'oxyde d'éthylène et est disponible avec une traçabilité complète du fil à la pièce finie. Les nuances de titane prennent le dessus là où le poids, le comportement IRM ou l'isolation galvanique comptent, et les alliages à haute résistance tels que le MP35N sont réservés aux joints qui doivent survivre à des millions de cycles de charge.
La force seule règle rarement la question matérielle. Un alliage plus dur peut produire un joint de pivot moins bon, car une tige dure ne roulera pas dans une tête contrôlée sur une section mince de 1,5 mm. C'est pourquoi la rangée 316L mise en évidence reste la bête de somme même si elle présente environ la moitié de la résistance à la traction du Ti-6Al-4V.
La stérilisation décide de plus de conceptions que la charge. Les cycles d'autoclave à vapeur à 134 °C entraînent une corrosion sous contrainte de chlorure dans la mauvaise qualité d'acier inoxydable, le rayonnement gamma à des doses typiques de 25 à 40 kGy traverse le 316L et le titane sans perte significative de résistance, et les cycles répétés d'oxyde d'éthylène laissent des résidus qui doivent être éliminés selon les limites ISO 10993-7.
La passivation est une étape du processus avec sa propre validation. ASTM A967 répertorie plusieurs voies, et le passage de l'acide nitrique à l'acide citrique modifie suffisamment la chimie de la surface d'un rivet fini pour nécessiter une revalidation du joint.
Deux nombres déterminent la plupart des défaillances des joints de rivets : le jeu diamétral entre la tige et le trou et la plage de dureté de la tige. Tout le reste est secondaire.
L'acceptation d'un joint à rivet pivotant se mesure sur le joint : couple, jeu et hauteur de tête après réglage. Les dimensions du dessin du rivet ne représentent que la moitié des spécifications.
Les fournisseurs de rivets sont jugés autant sur la documentation que sur les pièces. Depuis le 2 février 2026, le règlement sur le système de gestion de la qualité de la FDA aligne la norme 21 CFR Part 820 sur la norme ISO 13485, ce qui fait que les enregistrements des fournisseurs font partie de la propre surface de conformité du fabricant de l'appareil.
Le contrôle des modifications est la clause qui cause le plus de problèmes. Un fournisseur qui change de fil, de trempe ou de chimie de placage sans préavis invalide la validation du processus du client, même si chaque échantillon entrant passe quand même l'inspection.
Un fournisseur qualifié est un point d’échec. Les programmes de rivets médicaux restent stables lorsque le dessin est gelé avant le début de l'approvisionnement et que deux fournisseurs sont qualifiés selon les mêmes spécifications.
Le rivet le moins cher du catalogue devient la pièce la plus chère de l'appareil le jour où un audit révèle un lot introuvable.
L'acier inoxydable 316L couvre la majorité des applications car il résiste bien à la tête froide, accepte la passivation et survit à la vapeur, à l'oxyde d'éthylène et à la stérilisation gamma. Le titane de grade 2 et de grade 5 est utilisé là où le poids, la compatibilité IRM ou l'isolation galvanique sont importants, et le MP35N apparaît dans les joints à cycle élevé.
Oui, à condition que le fournisseur puisse détenir la spécification. La pièce doit répondre aux exigences de biocompatibilité et de propreté du dispositif, assurer la traçabilité du lot et être installée selon un processus validé. La plupart des lignes de rivetage commerciales ne peuvent pas fournir de documentation sur le niveau de chaleur ou modifier le contrôle, ce qui les disqualifie.
Définissez d'abord la tolérance du trou, H9 ou H10 pour un joint pivotant, puis spécifiez le jeu diamétral, la plage de dureté de la tige et la hauteur de la tête du rouleau. Terminer par une exigence fonctionnelle sur le joint assemblé, comme un couple d'articulation de 0,02 à 0,2 newton mètres et un jeu axial maximum de 0,1 mm.
Les rivets apparaissent principalement dans les instruments, les systèmes de pose et le matériel d'emballage stérile plutôt que dans les implants à long terme. Lorsqu'un rivet entre dans un assemblage implantable, l'alliage doit être de qualité implant, la surface doit répondre à la catégorie de test ISO 10993-1 pertinente et le processus de pose doit être validé pour ce dispositif spécifique.
Faites correspondre le rivet au joint, documentez le joint, puis qualifiez deux fournisseurs par rapport au même dessin. Cette commande empêche une partie de deux cents de retarder la sortie d'un appareil.