
Chaque échec d'assemblage de tôle remonte à l'une des trois décisions prises avant que le conducteur ne touche la fixation : mauvais calibre, mauvais point de perçage ou mauvais pas de filetage pour le matériau de base. La tôle va du revêtement en aluminium souple de 0,5 mm aux supports en acier laminé à froid de 3 mm, et une fixation réglée pour une épaisseur tournera librement dans l'autre ou cisaillera le bord du panneau à l'entrée. Comprendre comment vis autotaraudeuses réellement couper et former des filetages à l'intérieur d'un trou est le point de départ pour spécifier la bonne pièce plutôt que de deviner à partir d'un bac de pièces.
Une attache autotaraudeuse effectue deux tâches à la fois : elle crée un filetage d'accouplement à mesure qu'elle avance et elle serre les couches jointes ensemble une fois en place. Les variantes de formation de filetage déplacent le métal vers l'extérieur sans enlever de matière, ce qui fonctionne bien dans une feuille mince et ductile où le métal déplacé s'écoule dans la racine du filetage. Les variantes de filetage rasent le matériau avec une pointe fendue ou cannelée, qui convient aux tôles plus épaisses ou plus dures où le formage risquerait autrement de fissurer le panneau ou de générer un couple excessif. Le mélange des deux catégories est la cause la plus courante de trous dénudés signalés par les ateliers de fabrication.
Déplace le matériau radialement. Idéal pour les tôles de moins de 1,5 mm et les alliages plus tendres où un joint étanche aux gaz est plus important que la résistance à l'arrachement brute.
Supprime une boucle de matériau à mesure qu'elle avance. Préféré pour les tôles de 1,5 mm et plus, ou pour les cycles répétés de montage et de démontage.
Combine une pointe de perçage avec un filetage coupant en une seule pièce, éliminant ainsi un pas de trou pilote séparé sur l'acier jusqu'à environ 3 mm.
La jauge est le code de diamètre estampé sur l'emballage, et elle doit être sélectionnée par rapport à la plus fine des deux couches à assembler, et non à la plus épaisse. Une jauge trop grande pour une peau extérieure mince déformera le métal environnant en une fossette visible ; une jauge trop petite pour un support épais ne fera que quelques tours avant de manquer de profondeur d'engagement.
La longueur est calculée différemment selon le type de joint. Pour un joint à recouvrement à travers deux feuilles, la vis doit traverser complètement les deux couches plus deux à trois filetages exposés sur la face arrière pour confirmer un engagement complet sans saillie excessive. Pour une vis enfoncée dans une bride formée ou un profilé extrudé, la longueur doit laisser au moins trois filets complets d'espacement sous la face de la bride, car moins de filets réduisent fortement la résistance à l'arrachement et plus de filets risquent de toucher une paroi interne.
| Combinaison de feuilles | Jauge typique | Longueur typique |
| 0,6 mm to 0.6mm lap joint | N°6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | N°8 | 13mm |
| 1,6 mm to 2.4mm frame | N°10 | 16mm |
| 2,4 mm to 3.0mm structural | No.12 | 19mm |
La pointe d'une vis autoperceuse est classée par un numéro de point qui correspond à peu près à l'épaisseur combinée du matériau qu'elle peut pénétrer sans trou pilote. Les pointes Point 1 et Point 2 manipulent des feuilles légères de 0,7 mm à 3,2 mm combinées. Les pointes Point 3 étendent cette plage jusqu'à 4,8 mm, et les pointes Point 5 sont conçues pour les sections en acier de construction jusqu'à environ 6,4 mm. La sélection d'une pointe inférieure à l'épaisseur réelle de la pile oblige l'installateur à augmenter le couple d'entraînement pour compenser, ce qui augmente les risques de dénudage du filetage ou de rupture de la tête plutôt que de résoudre le décalage sous-jacent.
Le nombre de flûtes compte autant que le nombre de points. Une pointe de forage monolobée élimine efficacement les copeaux en feuilles minces, mais peut se décentrer dans les piles plus épaisses ; une pointe cannelée ou ailée éloigne les débris du trou dans l'acier de calibre structurel et réduit la force axiale nécessaire pour commencer la pénétration. Pour les cycles de production répétés, la normalisation sur une note par groupe de matériaux, plutôt que sur une note pour l'ensemble du travail, permet de maintenir le temps de cycle et le taux de rejet prévisibles d'une équipe à l'autre.
Une pointe de forage d'une taille trop petite ne met pas simplement plus de temps à pénétrer. Il génère une chaleur localisée qui durcit le bord du trou, qui résiste ensuite à la passe de filetage suivante et produit un joint lâche et sous-serré même si le conducteur a signalé une mise en place complète.
L’usure des pointes est facile à négliger car elle se dégrade progressivement plutôt que de s’effondrer d’un seul coup. Une nouvelle pointe Point 2 peut facilement dégager une pile de 3 mm, mais après plusieurs milliers de cycles, la même pointe peut commencer à avoir des difficultés avec une feuille de 2 mm, et les opérateurs réagissent souvent en appuyant plus fort plutôt qu'en échangeant la mèche. Le suivi du nombre de cycles par bit, même avec une simple feuille de pointage au poste de travail, détecte cette dérive avant qu'elle n'apparaisse sous la forme d'un pic dans les joints rejetés. Les ateliers qui exécutent deux ou trois équipes sur la même ligne constatent souvent que le remplacement échelonné des embouts d'une équipe à l'autre, plutôt que d'attendre une panne visible, maintient les taux de rejet à un niveau plus stable tout au long de la semaine.
Le pas de filetage, la distance entre les crêtes de filetage adjacentes, détermine la quantité de matériau en prise avec chaque filetage et la vitesse à laquelle la vis avance par rotation. Les filetages à gros pas ont moins de fils par pouce et un profil de filetage plus profond, offrant une forte résistance au dénudage dans une feuille fine et douce où chaque filetage doit mordre fort dans un matériau limité. Les filetages à pas fin regroupent plus de filetages sur la même longueur, répartissant la charge de serrage sur davantage de points de contact, ce qui convient aux tôles plus épaisses et aux applications soumises à des vibrations.
Le point de croisement où le pas fin commence à surpasser le pas grossier se situe généralement entre 1,6 mm et 2,0 mm, en fonction de la dureté de l'alliage. En dessous de cette bande, un pas grossier produit systématiquement un meilleur couple retenu car il n'y a tout simplement pas assez de profondeur de matériau pour que les filetages fins se forment complètement. Au-dessus de cette bande, le pas fin résiste au dénudage du filetage sous des cycles de charge répétés, car davantage de filetages partagent la même force de serrage, de sorte qu'aucun filetage ne supporte une part disproportionnée de la contrainte.
La sélection du pas interagit également avec la tolérance du trou pilote choisie en amont. Un trou poinçonné ou percé qui dépasse même de quelques centièmes de millimètre permettra à un filetage à gros pas de s'engager presque normalement, car le profil de filetage plus profond a plus de matériau à saisir. Un filetage à pas fin dans le même trou surdimensionné perd une part beaucoup plus grande de son engagement disponible, car chaque filetage individuel est au départ moins profond. C'est l'une des raisons pour lesquelles les dessins de production pour des assemblages plus épais à pas fin nécessitent généralement une tolérance de trou pilote plus stricte que les dessins rédigés pour des tôles fines à pas grossier.
Deux panneaux d'épaisseur identique peuvent se comporter de manière complètement différente sous une même fixation si leur composition en alliage est différente. La tôle d'aluminium a environ un tiers de la dureté de l'acier doux à épaisseur équivalente, de sorte qu'une pointe de perçage conçue pour l'acier percera l'aluminium presque trop facilement, provoquant parfois une oscillation de la fixation avant que le filetage ne s'engage. La feuille en acier inoxydable se trouve à l'extrémité opposée, générant beaucoup plus de chaleur de friction lors de l'enfoncement, c'est pourquoi les fixations compatibles avec l'acier inoxydable subissent généralement un traitement de boîtier plus dur sur les flancs de la pointe et du filetage.
La ductilité affecte également la tolérance d'un joint face à une conduite excessive. L'aluminium souple continuera à se déformer au-delà du point d'assise complet, ce qui signifie qu'un pilote réglé pour le couple en acier enfoncera le panneau environnant avant que l'embrayage ne se déclenche. Les alliages plus durs résistent à cette déformation, ce qui déplace le risque vers le dénudage du filetage plutôt que vers le bombage une fois que le réglage de l'embrayage est trop agressif. L'adaptation des réglages du couple du conducteur et de l'embrayage à l'alliage spécifique, et pas seulement à l'épaisseur, comble cet écart.
Le choix du revêtement sur la fixation elle-même interagit également avec ces différences de matériaux. Une vis en acier au carbone zingué enfoncée dans l'aluminium nu peut provoquer une légère réaction galvanique au fil du temps dans des environnements humides, desserrant progressivement le joint même si l'assise mécanique initiale était correcte. Les fixations dotées d'un revêtement compatible avec la feuille de base, ou d'une barrière physique telle qu'une rondelle en nylon là où des métaux différents doivent se rencontrer, évitent cette lente dégradation. Il apparaît rarement au cours des premières semaines de service, c'est exactement pourquoi il passe inaperçu lors des contrôles de qualité initiaux et ne fait surface que des mois plus tard sous la forme d'un lot inexpliqué de joints desserrés.
La cohérence de la fixation provient moins de la vis elle-même que d'une séquence d'installation reproductible. Les magasins qui reçoivent le moins de rappels ont tendance à suivre la même liste de contrôle, quel que soit le niveau d'expérience de l'opérateur.
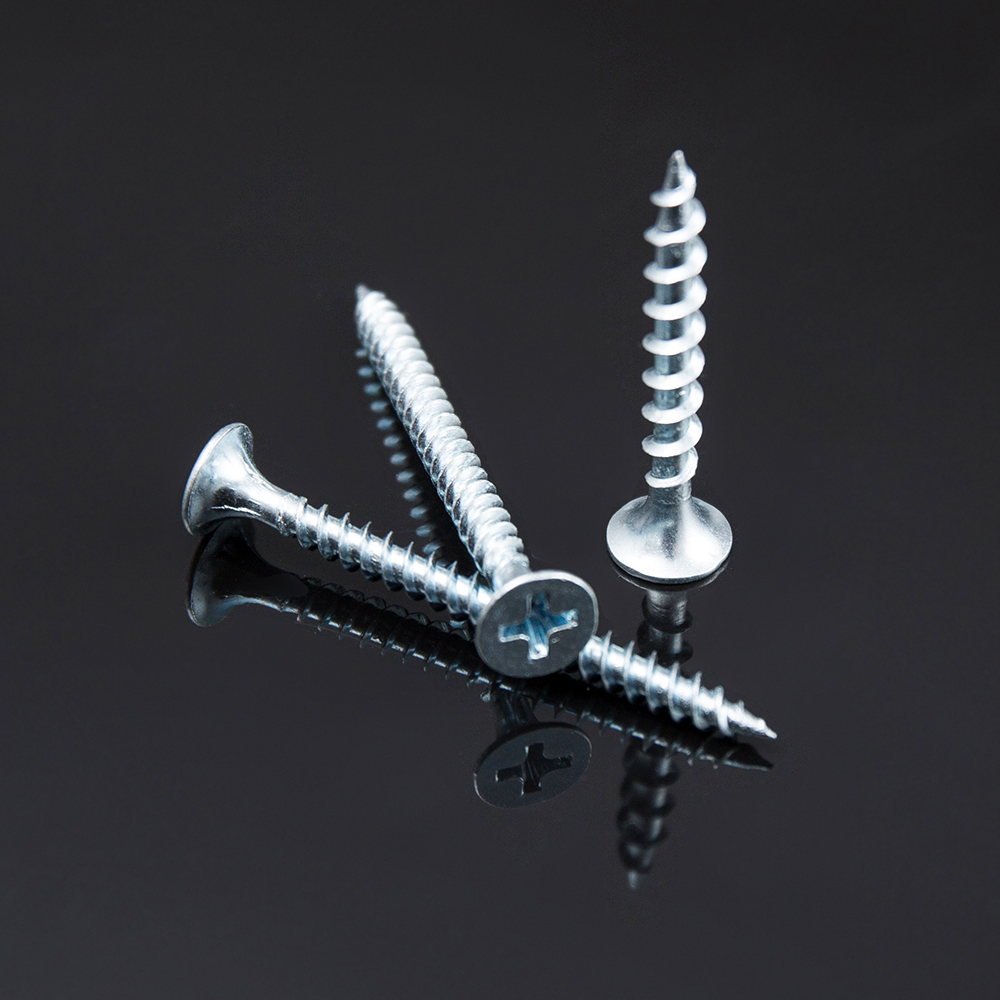 L'alignement perpendiculaire et la vitesse d'entraînement constante réduisent la charge latérale sur le filetage lors de l'installation.
Les avant-trous méritent une note distincte. Pour les vis taraudeuses en tôle mince, sauter le trou pilote est généralement acceptable et même préférable, car le filetage formé repose sur un matériau non perturbé autour du trou. Pour les vis à filetage en tôle plus épaisse, un trou pilote d'une taille d'environ 85 % du petit diamètre de la vis réduit considérablement le couple d'entraînement sans sacrifier l'engagement du filetage, et prolonge sensiblement la durée de vie de l'embout pour les travaux à grand volume.
Le montage joue également un rôle discret mais important dans la cohérence du couple. Les panneaux autorisés à fléchir pendant l'enfoncement absorbent une partie de la force appliquée sous forme de déviation plutôt que de serrage, ce qui apparaît plus tard sous la forme d'un joint qui se lit correctement lors d'un contrôle de couple initial mais qui se desserre après les premiers cycles de charge une fois le panneau stabilisé. Le fait de serrer fermement la pile contre une plaque de support rigide pendant l'assemblage, même pendant quelques secondes pendant que le conducteur place la fixation, supprime cette variable et rend les lectures de couple beaucoup plus reproductibles d'un opérateur à l'autre.
La plupart des défaillances sur le terrain appartiennent à une courte liste de modèles reconnaissables, et chacun renvoie à une inadéquation spécifique plutôt qu'à un défaut aléatoire.
| Symptôme | Cause profonde probable | Correction |
| La vis tourne sans mordre | Jauge trop petite ou trou surdimensionné | Augmentez une jauge ou réduisez la taille du trou pilote |
| La tête se casse pendant le trajet | Couple réglé trop élevé pour la dureté du matériau | Réduire le réglage de l'embrayage, vérifier d'abord sur la ferraille |
| Fossettes du panneau autour de la tête | Jauge trop grande pour une feuille extérieure mince | Jauge abaisseur, ajouter une variante de tête de laveuse |
| Joint desserré après des semaines de service | Pas grossier used on thicker vibrating panel | Passez au pas fin, revérifiez les spécifications de couple |
| La vis erre avant de pénétrer | Pointe de perçage trop agressive pour alliage tendre | Sélectionnez un numéro de point inférieur, réduisez la pression d'alimentation |
Une habitude de diagnostic utile consiste à conserver un petit ensemble d’échantillons défectueux de chaque cycle de production et à examiner le profil du filetage sous grossissement. Un trou dénudé avec des filetages propres et intacts sur la fixation elle-même indique généralement une inadéquation du trou ou de la jauge. Une fixation avec des crêtes de filetage visiblement usées ou arrondies indique plutôt des cycles de conduite excessifs sur un embout qui aurait dû être remplacé plusieurs milliers de cycles plus tôt.
Cela permet également de distinguer un véritable défaut de fixation d'un défaut de processus avant de modifier les spécifications. Le passage à un calibre plus lourd ou à un pas différent pour résoudre ce qui est en réalité un problème de fixation ou d'étalonnage du couple introduit souvent un nouvel ensemble de problèmes, tels qu'une augmentation des capitons, sans résoudre la plainte initiale. Une brève analyse des causes profondes, comparant une poignée d'échantillons ayant échoué à la liste de contrôle d'installation avant de toucher à la nomenclature, résout généralement le problème plus rapidement et évite des changements inutiles de numéro de pièce au cours d'un cycle de production qui, par ailleurs, fonctionnait bien.
Pour les ateliers qui utilisent plusieurs fois la même poignée de combinaisons de feuilles, il est préférable de documenter une courte fiche de spécifications par assemblage plutôt que de redéfinir à chaque fois le calibre, la longueur, la pointe et le pas. Une fiche type répertorie les deux couches de matériaux, leurs épaisseurs, le choix vis à tôle calibre et longueur, valeur nominale de la pointe de forage, type de pas, couple de serrage cible et toute exigence de trou pilote. Joindre cette carte au bon de travail supprime toute ambiguïté entre les équipes et donne aux nouveaux opérateurs une référence qui ne dépend pas des connaissances tribales.
Lorsqu'une nouvelle combinaison de tôles qui n'est pas encore documentée apparaît, un essai rapide en trois étapes fonctionne bien : pilotez un échantillon au couple de base du fabricant et inspectez les alvéoles ou les dénudages, ajustez le couple par petits incréments dans les deux sens en fonction de ce résultat, puis verrouillez le réglage une fois que trois échantillons consécutifs se placent proprement avec une distance constante. Cette approche d'essai prend quelques minutes et empêche l'exécution d'un lot entier avec un paramètre non vérifié.
Le choix des fixations interagit également avec l’exposition à la corrosion, bien que cette considération ne relève pas de l’ajustement mécanique pur. Les supports intérieurs ont rarement besoin d'être recouverts fixations autoperceuses , mais tout ce qui est exposé aux intempéries, aux eaux de lavage ou à l'air côtier bénéficie d'un revêtement résistant à la corrosion ou d'une construction en acier inoxydable, même lorsque les caractéristiques mécaniques de base nécessiteraient autrement une pièce standard en acier au carbone.
Une vis autotaraudeuse coupe ou forme son propre filetage à mesure qu'elle avance, mais nécessite généralement un trou pilote dans le métal. Une vis autoperceuse ajoute une pointe de perçage lui permettant de percer son propre trou de départ et de former le filetage en un seul passage, ce qui accélère l'assemblage sur une tôle plus épaisse.
Un joint sous-serré résistera toujours à la rotation de la main et montrera des filetages intacts lors du retrait. Un trou dénudé tourne librement avec peu de résistance et présente souvent un bord de trou lisse et arrondi plutôt qu'un profil de filetage défini.
C'est possible, mais la jauge doit être dimensionnée en fonction de la couche la plus fine pour éviter les capitons, tandis que la longueur doit toujours tenir compte d'un engagement complet à travers la couche la plus épaisse. C'est pourquoi de nombreux assemblages utilisent une jauge avec une longueur choisie spécifiquement pour la pile combinée plutôt que l'une ou l'autre des feuilles seules.
Oui. Les filetages à pas grossier avancent plus rapidement par rotation puisque chaque tour couvre une plus grande distance linéaire, ce qui réduit le temps de cycle sur les tirages à grand volume où une feuille mince ne nécessite pas de performances à pas fin.
L'aluminium se déforme avec une force inférieure à celle de l'acier, de sorte qu'un réglage de couple calibré pour l'acier entraînera une surcharge et une dépression de l'aluminium avant le déclenchement de l'embrayage, tandis que le même réglage peut sous-asseoir un joint en acier. Les paramètres de couple doivent être vérifiés par matériau et non supposés à partir d'un seul défaut.